Введение
Неправильный выбор термопрокладки для печатной платы может привести к повреждению IGBT-транзистора, аннулированию гарантии на изделие или остановке всей сборочной линии — и большинство этих сбоев связаны с решениями, принятыми в первые десять минут проектирования системы охлаждения. Это руководство поможет инженерам по аппаратному обеспечению, разработчикам печатных плат и инженерам по тепловым процессам разобраться в трех наиболее важных моментах: как выбрать правильную термопрокладку , как правильно ее нанести и как устранять распространенные неисправности, связанные с рассеиванием тепла.
В отличие от стандартных технических описаний, приведенные ниже рекомендации основаны на реальном опыте работы с системами управления двигателями (включая задокументированный случай повреждения IGBT-транзисторов), бытовой электроникой и проектами по оптимизации теплоотвода игровых консолей — они охватывают практические ловушки, о которых редко предупреждают технические характеристики. Давайте начнем с того, что на самом деле делает термопрокладка внутри печатной платы.
Что такое термопрокладка и почему она важна для печатных плат?
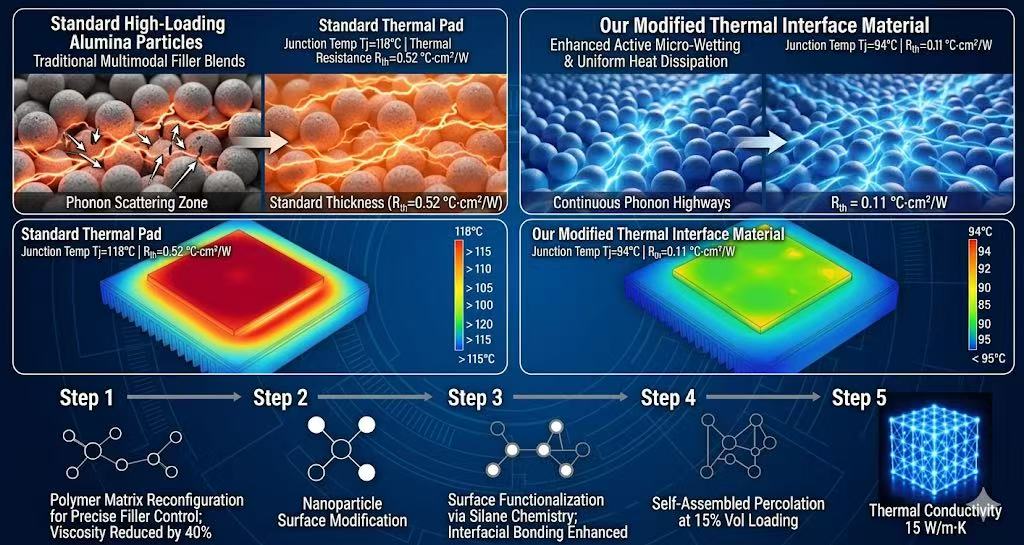
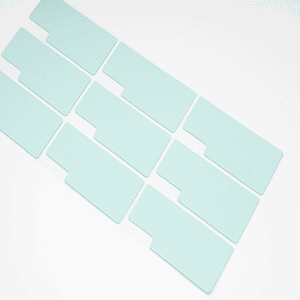
Термопрокладка представляет собой предварительно сформированный мягкий электроизолирующий лист — обычно на основе силикона, заполненный частицами керамики или нитрида бора, — который помещается между тепловыделяющим компонентом и радиатором или металлическим корпусом для отвода тепла при сохранении электрической изоляции.
В реальной сборке печатной платы термопрокладка выполняет сразу четыре функции:
- Теплоотдача — отводит тепловую энергию от нагревающихся компонентов (IGBT, MOSFET, GPU) в радиатор или корпус.
- Электрическая изоляция — предотвращает короткие замыкания между открытыми контактными площадками, выводами и поверхностями радиатора.
- Заполнение промежутка — Заполняет неравномерный воздушный зазор между верхними частями компонентов и основаниями радиаторов (обычно 0.3–3.0 мм в реальных конструкциях).
- Гашение вибрации — Поглощает механические удары в автомобилях, системах управления двигателями и портативных устройствах.
Реальная инженерная ценность заключается в снижении теплового сопротивления (Rθ) на границе раздела . Воздух является плохим проводником тепла (~0.025 Вт/м·К), поэтому даже воздушный зазор в 0.1 мм может удерживать достаточно тепла, чтобы повысить температуру перехода на 15–20 °C. Правильно подобранная теплопроводящая прокладка (1.5–15 Вт/м·К) заменяет этот воздух непрерывным проводящим путем, поддерживая температуру перехода в пределах допустимых рабочих параметров.
Термопрокладки становятся критически важными в трех ситуациях, с которыми мы постоянно сталкиваемся:
- Мощные интегральные схемы — стабилизаторы напряжения, микросхемы управления питанием и драйверы, рассеивающие более 2 Вт.
- Силовые полупроводники — IGBT-транзисторы и SiC MOSFET-транзисторы в инверторах управления двигателями, где температура перехода выше 150 °C значительно сокращает срок службы.
- Высокоплотные вычисления — Графические процессоры, центральные процессоры и однокристальные системы в игровых консолях, где длительное снижение производительности из-за перегрева напрямую ухудшает пользовательский опыт.
Не используйте термопрокладку , выберите слишком маленький размер или неправильную твердость — и вы сразу столкнетесь с поломкой, описанной в разделе 6.
Распространенные типы термопрокладок и целевые показатели теплопроводности.

Не все термопрокладки одинаковы . Выбор неправильного типа — или стремление к более высокому значению Вт/м·К, чем это действительно необходимо для вашей конструкции, — одна из самых распространенных (и самых дорогостоящих) ошибок, которые мы видим в обзорах тепловых характеристик. В этом разделе рассматриваются три семейства термопрокладок, используемых в реальных проектах печатных плат, и сопоставляются с каждым из них для достижения реалистичной целевой теплопроводности.
Три типа термопрокладок, которые вам действительно понадобятся.
Силиконовые прокладки — это основной материал для теплоотвода печатных плат. Они мягкие, гибкие и доступны в широком диапазоне теплопроводности (1.0–15 Вт/м·К), что делает их стандартным выбором для 80% применений — от драйверов светодиодов до модулей управления двигателями. Недостаток: выделение газов из силикона может быть проблемой в оптических или герметичных корпусах.
Графитовые прокладки обладают анизотропными свойствами, то есть проводят тепло гораздо лучше в плоскости (до 1500 Вт/м·К), чем поперек плоскости (5–20 Вт/м·К). Они ультратонкие (0.025–0.2 мм) и идеально подходят для узких зазоров в смартфонах, SSD-накопителях и тонких ноутбуках, но обладают электропроводностью, поэтому изоляцию необходимо проводить отдельно.
Термопрокладки с фазовым переходом остаются твердыми при комнатной температуре и размягчаются (или частично разжижаются) при температуре выше 45–60 °C, смачивая поверхность подобно смазке, но без образования загрязнений. Они обеспечивают самое низкое тепловое сопротивление из трех типов и являются оптимальным выбором для высокопроизводительных процессоров, видеокарт и серверных процессоров, где важны каждые 0.1 °C·дюйм²/Вт.
Руководство по выбору показателя проводимости (не переоценивайте характеристики)
Более высокое значение Вт/м·К всегда обходится дороже — и редко обеспечивает пропорциональное повышение производительности после превышения проектного бюджета. Воспользуйтесь этим проверенным на практике руководством:
| Класс мощности | Типичные применения | Рекомендуемая проводимость |
|---|---|---|
| Низкая мощность | Бытовая электроника, светодиодное освещение, устройства Интернета вещей | 1.5–3 Вт/м·К |
| Средняя мощность | Маршрутизаторы, твердотельные накопители, телеприставки, небольшие инверторы | 3–6 Вт/м·К |
| Высокая мощность | IGBT-модули, графические процессоры, инверторы, зарядные устройства для электромобилей | 6–15 Вт/м·К |
Общее правило, проверенное на практике : если моделирование тепловых характеристик показывает запас по температуре перехода выше 15 °C при использовании прокладки с теплопроводностью 3 Вт/м·К, не стоит переплачивать в 3 раза за версию с теплопроводностью 10 Вт/м·К. Лучше потратить эти средства на улучшение циркуляции воздуха или установку более крупного радиатора.
Выбор правильной толщины — правило сжатия 20–40%.
Если вам стоит добавить в закладки хотя бы одну главу этого руководства, то это именно она. Большинство отказов термопрокладок происходит не в лаборатории, а на сборочной линии и в полевых условиях, и именно с выбором толщины. После более чем 15 лет работы по устранению проблем с перегревом в системах управления двигателями, силовой электронике и бытовой технике, я могу с уверенностью сказать: если неправильно подобрать коэффициент сжатия, то все остальное в вашем теплоотводящем блоке не имеет значения.
Измерение реального разрыва (учитывается суммарная допустимая погрешность)
Первая ошибка, которую допускают инженеры, — это измерение номинального зазора по 3D-модели и заключение решения. В действительности же необходимо учитывать следующие факторы:
- Допуск по высоте компонента (обычно ±0.1–0.3 мм для силовых модулей)
- Коробление печатной платы (±0.5% от длины диагонали согласно стандарту IPC-A-610)
- допуск на обработку радиатора (±0.05–0.15 мм)
- Изменение момента затяжки крепежных винтов (изменяет зазор на 0.1–0.2 мм)
Если сложить эти параметры, то номинальный зазор в «1.0 мм» в процессе производства может колебаться от 0.7 мм до 1.4 мм. Толщина контактной площадки должна учитывать наихудший сценарий с обеих сторон.
Стандартная толщина на выбор: 0.5 / 1.0 / 1.5 / 2.0 / 3.0 мм (возможны нестандартные толщины, но сроки выполнения удваиваются).
Заметки инженера с места событий — Два типа отказов, которые я наблюдаю каждый месяц.
Тип отказа 1: Слишком тонкий → неполный контакт. Контактная площадка не может заполнить зазор, на границе раздела образуются микроскопические воздушные карманы, и тепловое сопротивление увеличивается в 2–3 раза. Компонент сильно нагревается, снижается производительность и в конечном итоге выходит из строя — но в отчете об отказе в качестве первопричины выглядит «неисправный чип».
Второй тип отказа: Слишком толстый → чрезмерное давление при сборке. Контактная площадка сопротивляется сжатию, крепежные винты передают это усилие непосредственно в корпус компонента, что приводит к трещинам в кристалле, разрыву паяных соединений или расслоению подложки. Этот тип отказа особенно опасен, поскольку повреждения часто проявляются только при термических циклах в полевых условиях.
Реальный случай — взлом IGBT-транзисторов в системе управления двигателем.
Клиент, занимающийся сборкой электроприводов мощностью 7.5 кВт, обратился к нам с проблемой 4% отказов в эксплуатации после 6 месяцев работы. Симптом: растрескивание IGBT-модулей вдоль керамической подложки.
Первопричина, которую мы обнаружили : их команда разработчиков тепловых систем указала прокладку толщиной 2.0 мм для зазора в 1.3 мм — принудительное сжатие на 35%, но на прокладке с твердостью по Шору 00 75 (слишком жесткая). Фактическое давление при монтаже превысило допуск IGBT в 40 Н/см² и привело к растрескиванию подложки DBC во время затяжки.
Наше решение : мы перешли на прокладку толщиной 1.8 мм с твердостью по Шору 00 50, обеспечивающей сжатие на 30% . В течение следующих 12 месяцев, согласно данным полевых испытаний, частота отказов снизилась до нуля.
Практическая формула — как рассчитать толщину прокладки
Pad Thickness ≈ Measured Gap ÷ (1 − Target Compression Ratio)Пример : зазор 1.0 мм × целевое сжатие 30% → 1.0 ÷ (1 − 0.30) = 1.43 мм → Выберите ближайшую стандартную толщину: 1.5 мм
При проектировании всегда учитывайте степень сжатия 20–40%.
- При уровне сигнала ниже 20% контакт ненадежен, образуются воздушные зазоры.
- При уровне выше 40%: напряжение на компоненте резко возрастает, и прокладка начинает «оставлять остаточную деформацию» (необратимую деформацию), теряя со временем свои характеристики.
Совет по выбору материала — Почему 30% сжатия часто превращается в 10% в реальной жизни
Вот ловушка, в которую попадают даже опытные команды: в технических характеристиках указываются коэффициенты сжатия в лабораторных условиях (медленное, контролируемое прессование, образцы с мягким твердостью по Шору 00 ≤ 40). На реальной сборочной линии с быстрым затягиванием и более жесткими прокладками часто достигается лишь 10–15% — это означает, что высота сборки увеличивается, корпус не закрывается плотно, и винты вынуждены бороться с прокладкой, а не зажимать радиатор.
Что мы сделали для решения этой проблемы в нашей собственной линейке подушек:
- Поддерживается Твердость по Шору 00 находится в диапазоне 40–60. по всей площади 1.2–15 Вт/м·К диапазон проводимости
- Проверено поведение при сжатии в реальных условиях сборки (а не только в лабораторных условиях по стандарту ASTM D575).
- Это означает, что заявленная вами степень сжатия в 30% — это именно те 30%, которые вы получите на самом деле.
В итоге, прежде чем заказывать термопрокладку, проверьте три строки в технической документации:
- ✅ Теплопроводность (Вт/м·К)
- ✅ Твердость по Шору 00 (Этот пункт большинство инженеров пропускают)
- ✅ Остаточная деформация (%) при 70 °C / 1000 ч
Если в технической документации не указана твердость по Шору 00 — откажитесь от покупки. Вы покупаете цифру, а не решение проблемы.
Этапы подачи заявки и порядок действий
- Снимите защитную пленку (с обеих сторон, если пленка двухслойная).
- Очистите сопрягаемые поверхности изопропиловым спиртом.
- Выровняйте контактную площадку относительно компонента перед установкой.
- При сидении необходимо равномерно распределять давление.
- После установки проверьте наличие пузырьков воздуха или смещения.
Термопрокладка против термопасты против термоленты

Один из самых частых вопросов, которые нам задают: « Почему бы просто не использовать термопасту — у нее же меньшее тепловое сопротивление, верно? » Честный ответ: это зависит от зазора, процесса сборки и объема производства.
Прямое сравнение
| Свойства | Термальная подушка | Термальная паста | Термолента |
|---|---|---|---|
| Заполнение промежутка | Отличное качество (0.5–5 мм) | Плохое качество (<0.1 мм) | Ограниченный (<0.25 мм) |
| Повторное использование | ✅ Многоразовый | ❌ Одноразовое использование | ❌ Одноразовое использование |
| Области применения | Простой, чистый | Беспорядочный | Очистить и приклеить |
| прилипание | Легкий галс | Ничто | сильный |
| Массовое производство | ✅ Автоматизированная высечка | ❌ Трудно выдать | ✅ Предварительно нарезанный |
| Лучше всего | Большие зазоры, большой объем | CPU/GPU, минимальное Rθ | Легкие радиаторы |
Когда выбрать тот или иной вариант
- Термопанель — зазор >0.3 мм, крупносерийное производство, конструкции, пригодные для обслуживания в полевых условиях.
- Термическая паста — зазор <0.1 мм, CPU/GPU с прижимным усилием, минимальное необходимое значение Rθ.
- Термолента — легкие компоненты, отсутствие винтов, адгезия is монтаж
Проверка реальных условий на местах
По нашему опыту, в 80% печатных плат средней и высокой мощности в конечном итоге используются термопрокладки — не потому, что они выигрывают на бумаге, а потому, что выдерживают реальные условия эксплуатации, такие как накопление допусков и массовое производство. Термопаста выигрывает в тестах; термопрокладки выигрывают в течение всего жизненного цикла продукта.
Интеграция с проектированием печатных плат
Эффективность термопрокладки зависит от качества печатной платы, на которой она установлена. Даже самый лучший материал в мире не спасет плату, где теплу некуда деваться. Вот четыре правила компоновки, которые мы применяем при каждом обзоре проекта:
Размещайте теплопроводящие переходные отверстия непосредственно под нагревающимися компонентами.
Разместите плотный массив переходных отверстий (обычно с диаметром сверла 0.3 мм и шагом 1.0 мм) непосредственно под силовыми устройствами — MOSFET, IGBT, PMIC. Переходные отверстия отводят тепло от верхнего медного слоя к нижнему, где теплоотводящая площадка и радиатор берут на себя основную нагрузку. Без переходных отверстий даже площадка с теплопроводностью 15 Вт/м·К будет работать недостаточно эффективно.
Сгруппируйте схожие источники тепла.
Сгруппируйте компоненты со схожим рассеиванием мощности в тепловые зоны. Это позволяет использовать одну вырубленную контактную площадку вместо нескольких мелких деталей, что снижает сложность спецификации материалов, время сборки и риск неправильного размещения на производственной линии.
Крепление контактных площадок к шасси при отсутствии радиатора.
В компактных конструкциях (модули IoT, автомобильные ЭБУ) часто нет места для отдельного радиатора. В этом случае в качестве теплоотвода используется металлический корпус — термопрокладка между печатной платой и шасси превращает весь корпус в пассивный охладитель.
Задокументируйте все детали на сборочном чертеже.
Толщина контактной площадки, точное расположение, ориентация, номер детали и поставщик — всё это должно быть указано на сборочном чертеже печатной платы. Мы наблюдали множество отказов в полевых условиях, причиной которых становились замены контактной площадки толщиной 1.5 мм на 2.0 мм рабочими сборочной линии «потому что у нас закончились детали» — незадокументированные изменения, которые никто не замечал до тех пор, пока в полевых условиях не возникали тепловые отказы.
Распространенные ошибки и устранение неполадок
После поддержки сотен систем охлаждения мы видим, что повторяются одни и те же пять ошибок. Избегайте их, и вы избежите 90% отказов в эксплуатации.
Пять ошибок, которые ухудшают тепловые характеристики.
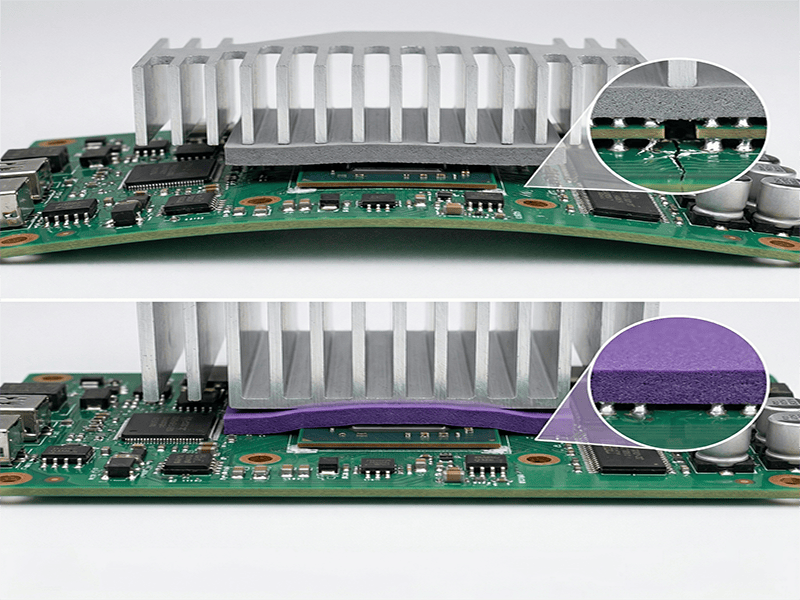
❌ Слишком тонкие контактные площадки → воздушные зазоры. Недостаточная толщина оставляет микрозазоры, которые заполняются воздухом. Как было показано ранее на примере IGBT, дефицит в 0.5 мм повысил температуру перехода на 18 °C.
❌ Чрезмерное сжатие → повреждение компонентов. Если для закрытия корпуса требуется необычное усилие, остановитесь и повторите замеры . Принудительное сжатие приводит к растрескиванию паяных соединений, отрыву BGA-компонентов и чрезмерному сжатию контактных площадок сверх их предела упругости.
❌ Не учитывайте твердость по Шору 00. Многие представленные на рынке прокладки с «высокой теплопроводностью (Вт/м·К)» (>6 Вт/м·К) слишком тверды, чтобы их правильно сжать. Прокладка с твердостью 12 Вт/м·К, которая не принимает форму, будет работать хуже, чем прокладка с твердостью 3 Вт/м·К, которая принимает форму. Всегда запрашивайте значение твердости по Шору 00 из технической документации перед отбором проб.
❌ Повторное использование полировальных кругов после разборки. Загрязнение поверхности — пыль, отпечатки пальцев, окисление — повышает тепловое сопротивление на 20–40%. Если вам необходимо снова разобрать устройство для ремонта, замените полировальный круг.
❌ Пропуск проверки после сборки. Воздушные зазоры и неравномерный контакт незаметны снаружи. Они проявляются в виде тепловых повреждений только через три месяца в процессе эксплуатации.
Одна привычка, которая предотвращает большинство неудач
✅ После сборки всегда проверяйте наличие воздушных зазоров и равномерность контакта. 30-секундная визуальная проверка первого изделия сэкономит вам месяцы проблем с возвратом товара.
Заключение и следующие шаги
Выбор подходящей термопрокладки — это не гадание на кофейной гуще, а повторяемый инженерный процесс. Правильно рассчитайте параметры, и проблема с теплоотводом решится сама собой.
Основные выводы
- Измерьте зазор между компонентом и радиатором (используйте щупы или 3D CAD).
- Рассчитайте толщину с учетом сжатия на 20–40%
- Проверьте твердость по Шору 00. — Более мягкие подушечки превосходят более жесткие по реальным характеристикам.
- Подтвердите с помощью образцов. прежде чем заключить соглашение о массовом производстве
Пропустите любой шаг, и вы рискуете столкнуться с ненадежностью в полевых условиях.
Ваш следующий шаг
Не ждите, пока тестирование прототипа выявит проблему с перегревом. Примите меры на этой неделе:
Измерьте зазор между компонентом и радиатором уже сегодня! Запросите техническое описание с полными тепловыми и механическими характеристиками, включая твердость по Шору 00. Закажите образцы, вырезанные по шаблону , точно соответствующие вашей компоновке печатной платы, для проверки тепловых характеристик.
Двухнедельный цикл отбора проб теперь предотвращает необходимость перепроектирования через 6 месяцев.